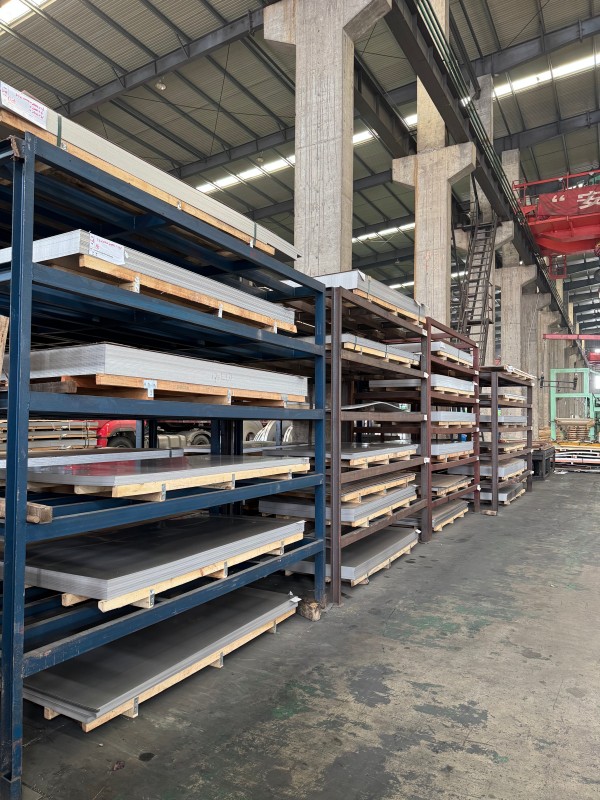
Kuumavalssattu 304 ruostumaton teräslevy
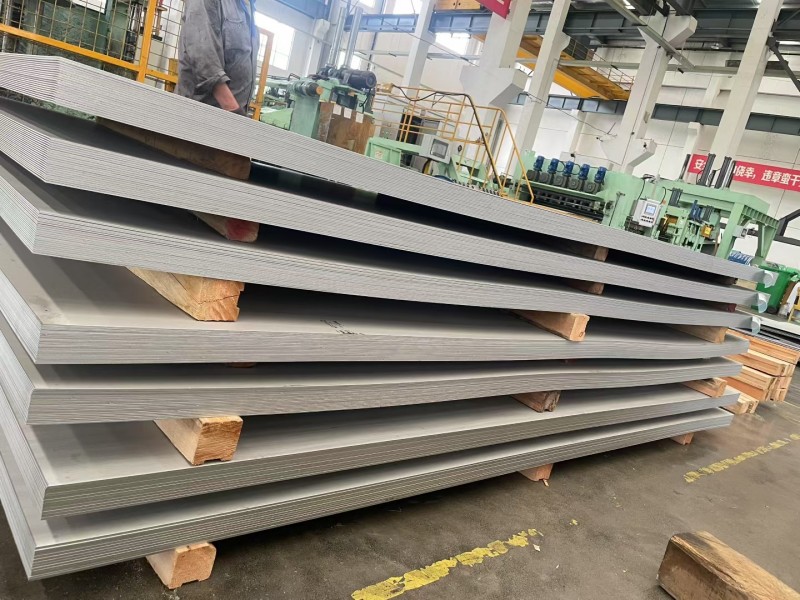
Kuumavalssatut 304 ruostumattomat teräslevyt tarjoavat täydellisen palveluketjun. Mittakäsittelyssä tuemme kiinteän pituista tasoitusta, tarkkaa leikkausta ja epäsäännöllisen muotoisten osien leikkaamista tiukan toleranssivalvonnan avulla tarkkuuskokoonpanon tarpeisiin. Johtava kiinalainen tehtaamme takaa laadun; Jokaisen arkkierän mukana tulee alkuperäinen valmistajan materiaalin laatusertifikaatti, ja tarjoamme varmennuspalveluita, kuten spektritestausta ja ainetta rikkomatonta testausta, jotka tukevat kolmannen osapuolen suorittamaa uudelleentarkastusta.
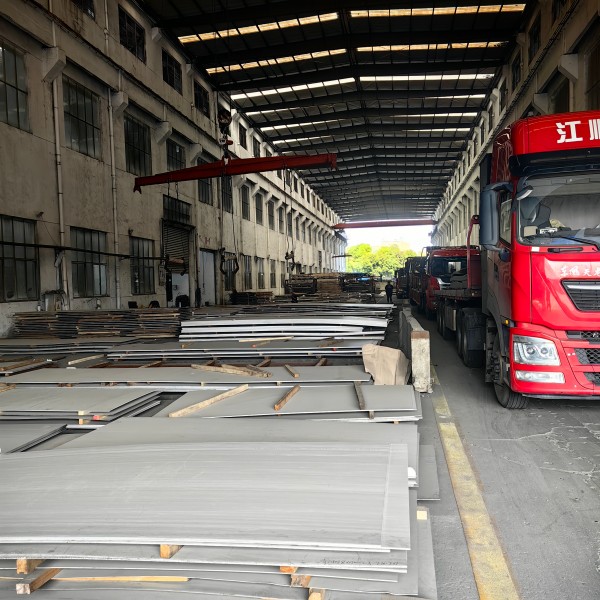
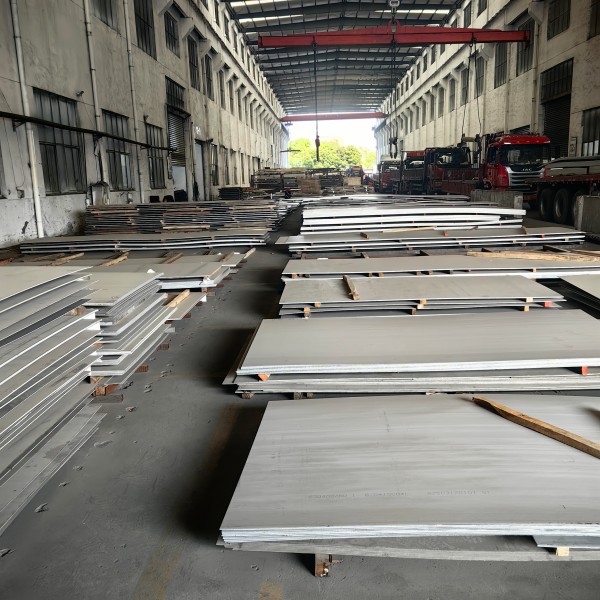
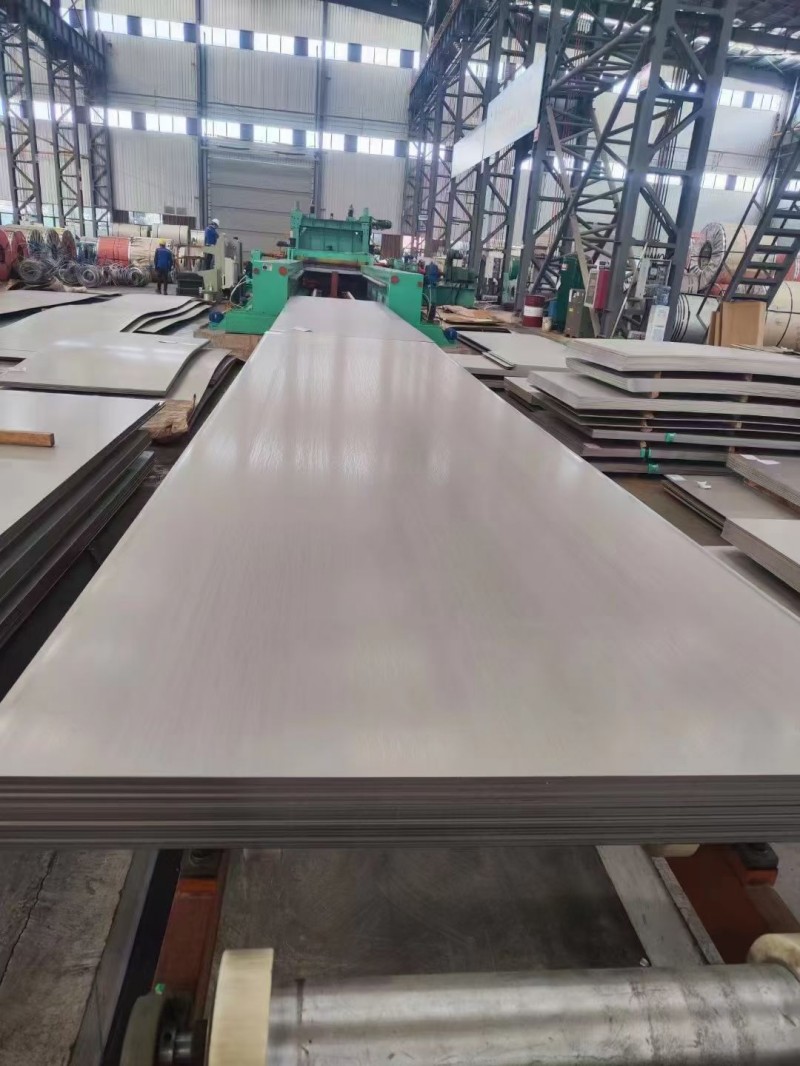
Kuumavalssatut 304 ruostumattomat teräslevyt ovat teollisuudessa laajalti käytettyjä austeniittisia ruostumattomia teräslevyjä, jotka täyttävät kansallisen standardin GB/T 4237 ja kansainväliset standardit, kuten ASTM ja JIS, ja joilla on laaja valikoima eritelmiä. Tehtaamme vakiopaksuusalue on 3,0–60 mm, ja erittäin paksut levyt ovat mukautettavissa 200 mm:iin asti. Yleisimmät levyleveydet ovat 1500mm, 1800mm ja 2000mm, vakiopituudella 6000mm, ja myös ei-standardikokoja voidaan räätälöidä. Vakiopinta on kuumavalssattu ja peitattu NO.1, jonka ulkonäkö on yhtenäinen matta hopeanvalkoinen. Keskiohuita levyjä (3-12 mm) käytetään pääasiassa laitteiden rungoissa ja kunnallisissa rakenneosissa, kun taas paksumpia levyjä (16 mm ja enemmän) käytetään laajalti paineastioissa, kemikaalien varastosäiliöissä, raskaissa koneissa ja muissa raskaissa painelaakereissa.
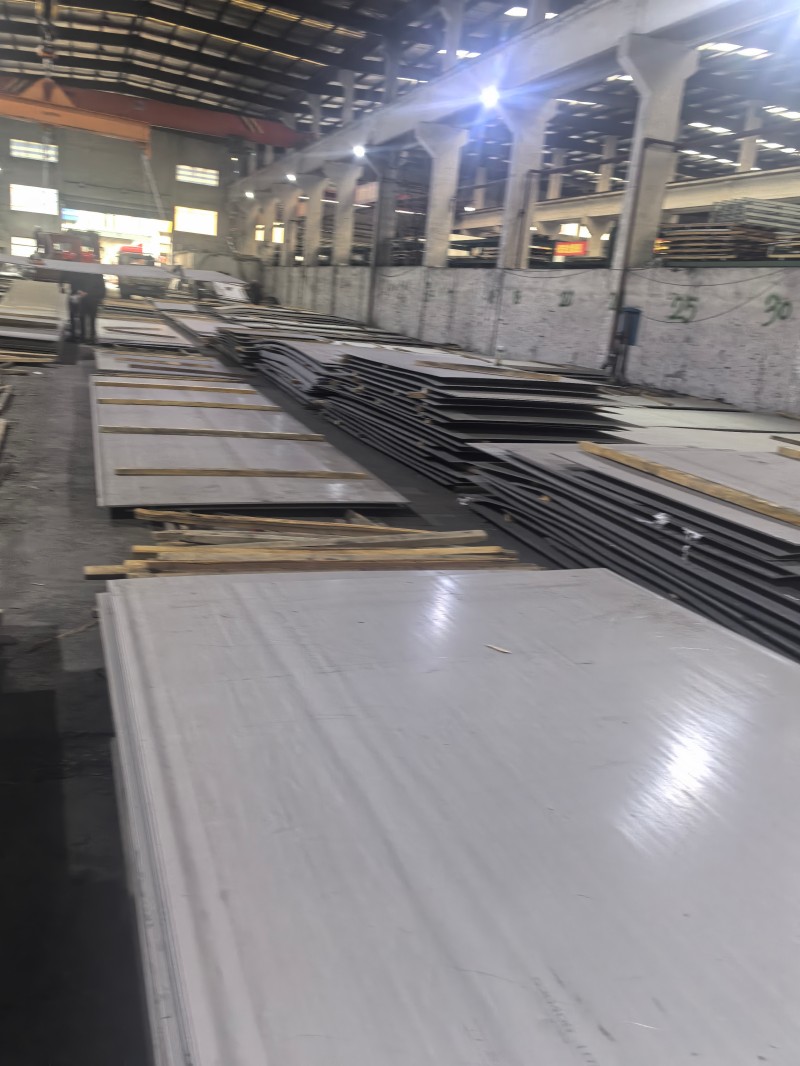
Kuumavalssatun 304 ruostumattoman teräslevyn ydintuotantoprosessi
I. Laatan valmistelu ja lämmitys
Raaka-ainepohja: Jatkuvasti valettu 304 austeniittista ruostumatonta teräslaatta, vakiopaksuus 150-250 mm
Esikäsittely: Pintahalkeamien, sulkeumien ja muiden ensisijaisten vikojen hionta ennen uuniin tuloa
Lämmityslaitteet: Kävelypalkkiuuni
Prosessiparametrit: Tasainen lämmitys alueella 1200-1250 ℃
Tärkeimmät ohjauspisteet: Yksivaiheisen austeniittisen rakenteen saavuttaminen, muodonmuutoskestävyyden vähentäminen ja ylikuumenemisen ja rakeiden välisen kromin ehtymisen välttäminen
II. Karkea valssausprosessi
Esiprosessi: Korkeapainevesikalkinpoisto primaarisen oksidikalkin poistamiseksi pinnalta ja estämään sen puristuminen levyn pintaan
Valssausmenetelmä: Monivaiheinen edestakaisin liikkuva valssaus rouhintamyllyssä
Muotoilutulos: 200 mm paksu laatta valssataan 30-60 mm välilaatoiksi
Tärkeimmät ohjauspisteet: Leveystoleranssin ja levyn tasaisuuden hallinta, viljan esikäsittely
III. Viimeistele rullausprosessi
Laitteiden yhteensopivuus
3-12 mm ohut levy: 7 jatkuvatoimista valssainta keskikokoisille ja raskaille levyille (14 mm ja enemmän): Yksijalkainen käännettävä valssi
Kolme ydinohjausilmaisinta
Lopullinen valssauslämpötila: Vakaa 900-1000 ℃ austeniittisella alueella hauraan faasin saostumisen estämiseksi
Paksuuden tarkkuus: AGC automaattinen paksuudensäätöjärjestelmä, kansallinen standardi tarkkuus ±0,1 ~ ± 0,3 mm
Levyn muodon ohjaus: Varmistaa levyn tasaisuuden taivutus- ja siirtotelatekniikan avulla
Prosessihaasteet: ruostumattomalla 304-teräksellä on paljon suurempi muodonmuutoskestävyys kuin tavallisella hiiliteräksellä, mikä vaatii suurempaa jyrsintäkuormaa ja telan muototarkkuutta
IV. Laminaarivirtauksen jäähdytys ja muotoiluvastaanotto
Jäähdytysprosessi: Laminaarivirtausjäähdytysjärjestelmä tasaiseen jäähdytykseen ja tarkkaan jäähdytysnopeuden hallintaan
Ydintarkoitus: Välttää karkeita rakeita ja varmistaa tasaiset ja vakaat mekaaniset ominaisuudet, kuten levyn lujuus ja plastisuus
Vastaanottomenetelmä
3-12 mm ohuet levyt: Kierretty kuumavalssatuiksi teräskeloiksi jatkuvan käsittelyn ja kuljetuksen helpottamiseksi
14 mm paksut levyt: Leikattu suoraan mittaan yksittäisiksi keskipaksuiksi levyiksi.
V. Liuoksen hehkutus (ydinprosessi)
Prosessin välttämättömyys: Kuumavalssaus ja jäähdytys saostavat kromikarbidiyhdisteitä, mikä aiheuttaa kromin ehtymistä rakeiden välillä ja vähentää merkittävästi korroosionkestävyyttä.
Prosessiparametrit: Kuumennus 1050-1100 ℃ ja pito, jonka jälkeen nopea vesi/ilmajäähdytys huoneenlämpötilaan.
Ydintoiminto: Karbidit liukenevat täysin austeniittiseen matriisiin lukittuen yksivaiheiseen rakenteeseen ja palauttaen korroosionkestävyyden ja plastisuuden.
Varusteiden valinta:
Valssatut levyt: Eräkäsittely jatkuvassa hehkutusuunissa
Paksut levyt: Kärrytyyppinen hehkutusuuni
VI. Peittaus ja passivointi
Ydintoiminto: Poistaa tiheän oksidihilseen kuumavalssauksen ja hehkutuksen jälkeen muodostaen passivoivan kalvon pintaan parantamaan peruskorroosionkestävyyttä.
Kaksivaiheinen prosessi:
Rikkihapon esipeittaus: Löysää oksidihilserakennetta
Typpihapon + fluorivetyhapon sekoitettu happo Lopullinen peittaus: Poistaa oksidikerroksen perusteellisesti ja samalla viimeistelee passivoimisen.
Valmiin tuotteen pinta: Tasainen matta hopeanvalkoinen NO.1 vakio kuumavalssattu pinta
Tärkeimmät ohjauskohdat: Säädä tarkasti happoliuossuhdetta ja liotusaikaa, jotta vältät ylihappaman peittauksen ja rakeiden välisen korroosion.
VII. Viimeistely ja tehdastarkastus
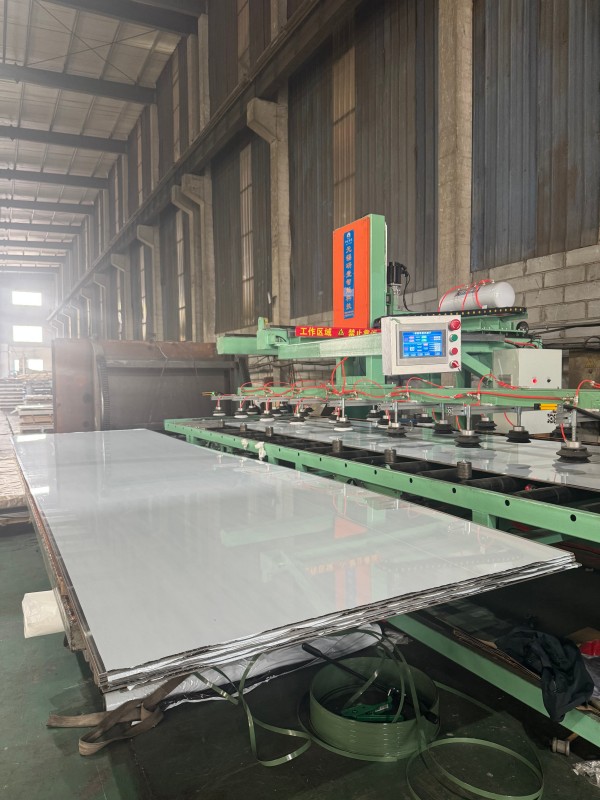
Viimeistelyprosessi: Tasoituskone korjaa levyn muodon, reunaleikkausyksikkö leikkaa sivut ja leikkaa pituuden määritettyihin mittoihin.
Tarkastusprosessi
Rullan/arkin tarkastus: Paksuustoleranssi, pinnan laatu
Näytteenoton tarkastus: Mekaaniset ominaisuudet, kemiallinen koostumus
Toimitus: Alkuperäisen tehtaan laatutodistuksen myöntäminen
Mitkä tekijät vaikuttavat kuumavalssatun 304 ruostumattoman teräslevyn hintaan?
I. Raaka-ainekustannukset: Perustuki hintavaihteluille
Raaka-ainekustannukset muodostavat noin 80 % kuumavalssatun 304 ruostumattoman teräslevyn kokonaiskustannuksista, mikä tekee niistä keskeisiä hintavaihteluita.
1. Nikkelipohjaiset raaka-aineet: 304 ruostumaton teräs sisältää 8–10,5 % nikkeliä. Nikkelikustannukset muodostavat lähes puolet raaka-ainekustannuksista, joten se on voimakkain hintavaihtelumuuttuja. Kotimaiset terästehtaat käyttävät nikkelilähteinä pääasiassa runsaasti nikkeliä sisältävää harkkorautaa ja 304 ruostumatonta teräsromua, jota täydennetään pienellä määrällä elektrolyyttistä nikkeliä. Kansainväliset LME-nikkelin hinnat, Indonesian nikkelimalmin/nikkeliharkkoraudan vientipolitiikka ja nikkelin kysynnän ohjautuminen uusiin energia-akkuihin vaikuttavat kaikki suoraan ohutlevyn kustannuksiin.
2. Ferrokromiraaka-aineet: 304 ruostumaton teräs sisältää 18–20 % kromia. Hiilipitoinen ferrokromi on seoksen toiseksi suurin kustannuserä. Suurten tuotantomaiden, kuten Etelä-Afrikan ja Kazakstanin, tarjonnan muutokset sekä kotimaan ferrokromin tuotantokapasiteetin käyttöaste vaikuttavat ohutlevyjen hinnoitteluun kustannusnäkökohtien kautta.
3. Energia- ja apumateriaalit: Kuumavalssaus on paljon energiaa kuluttava prosessi. Sähkön ja koksin hintojen vaihtelut vaikuttavat suoraan rullaaviin kustannuksiin. Samalla peittauksessa ja passivoinnissa käytettävien kemiallisten raaka-aineiden hinta vaikuttaa hieman myös NO.1 kuumavalssatun peittauspinnan lopulliseen hintaan.
II. Kysynnän ja tarjonnan rakenne: Lyhytaikaisten hintavaihteluiden suorat tekijät
1. Tarjontapuoli: Suurten kotimaisten ruostumattoman terästehtaiden kapasiteetin vapauttamis- ja huolto-/tuotannon vähentämissuunnitelmat määräävät suoraan spot-markkinoiden tarjonnan. Uuden kapasiteetin käyttöönotto ja kuumavalssatun teräksen tuonti lisää markkinoiden tarjontapaineita ja hillitsevät hinnankorotuksia. Kun ympäristönsuojelun rajoitukset ja energiankulutuksen rajoitukset kiristyvät, terästehtaiden käyttöasteet laskevat ja tarjonnan supistuminen tukee hintoja.
2. Kysyntäpuoli: Kuumavalssattua 304-terästä käytetään pääasiassa kemikaalien varastosäiliöissä, paineastioissa, raskaissa koneissa ja kunnallisissa infrastruktuurissa. Jalostustoimialojen toimintanopeudet ja projektien aloitusaikataulut määräävät suoraan hankintakysynnän. Toimialalla on kausihuippuja ja ruuhka-aikojen ulkopuolella. Huippukysyntä "kultaisen syyskuun ja hopeisen lokakuun" aikana ja vuoden lopun/vuoden alun varastointijaksolla pyrkii nostamaan hintoja, kun taas kesän ruuhka-ajan heikentynyt kysyntä laskee hintoja.
3. Varastotasot: Sosiaalinen varasto ja terästehtaan varasto ovat suoria heijastuksia kysynnän ja tarjonnan suhteesta. Kun varastot jatkuvat ja spot-tavarat kasaantuvat, kauppiaat ja terästehtaat ovat halukkaampia laskemaan hintoja siirtääkseen varastoa; Kun varastot pienenevät alhaisille tasoille, toimittajat ovat halukkaampia pitämään hinnat yllä, jolloin hinnat nousevat todennäköisemmin kuin laskevat.
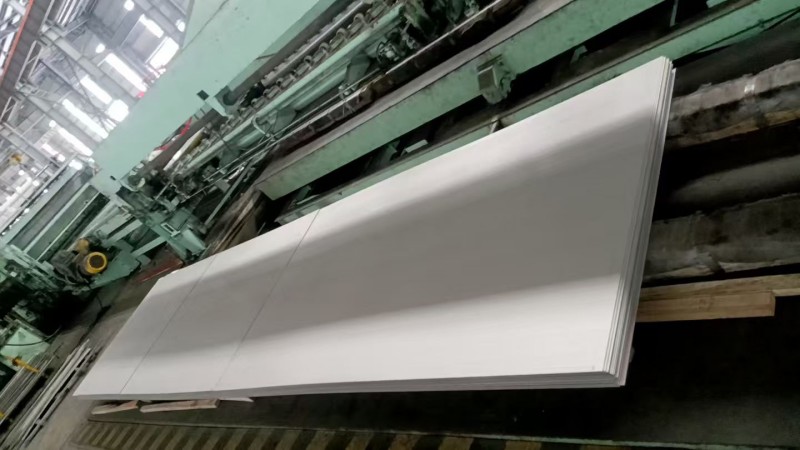
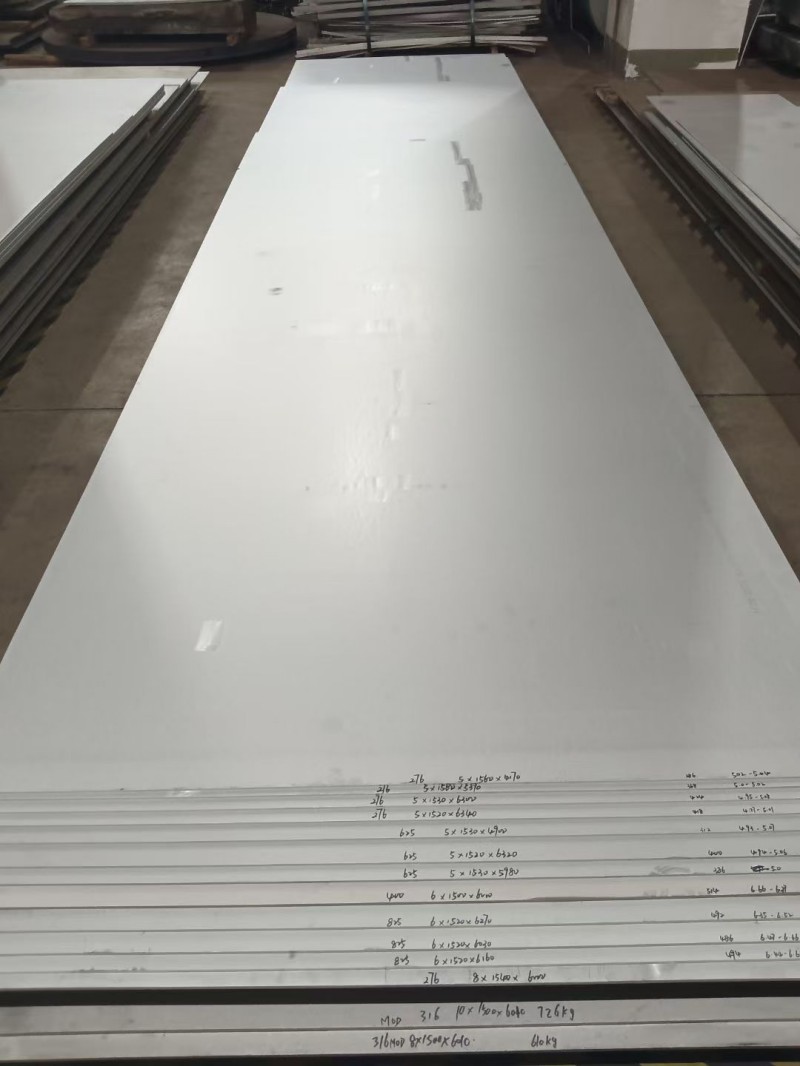
Samasta materiaalista valmistetut kuumavalssatut 304 ruostumattomat teräslevyt voivat sisältää merkittäviä hintaeroja eritelmien, standardien ja käsittelyvaatimusten vuoksi:
1. Paksuus ja leveys: Normaalit 3-12 mm keskiohut levyt hinnoitellaan paksuuden mukaan. Yli 16 mm paksut levyt vaativat enemmän valssauskulkuja ja niillä on pidemmät tuotantosyklit, mikä johtaa hintojen nousuun paksuuden kasvaessa. Erittäin paksuissa yli 60 mm:n levyissä on korkeat tuotantoesteet ja rajoitettu kapasiteetti, mikä johtaa merkittävämpään palkkioon. Levyleveyden osalta alhaisin hinta on vakioleveydellä 1500 mm, kun taas 1800 mm, 2000 mm leveillä levyillä ja ei-standardipituisilla levyillä on kaikilla eriasteisia hinnankorotuksia.
2. Standardit ja toleranssit: Eri standardien, kuten GB/T 4237 (Kiinan kansallinen standardi), ASTM (amerikkalainen standardi) ja JIS (japanilainen standardi) mukaisilla levyillä on vaihtelevat koostumukset ja toleranssivaatimukset, mikä aiheuttaa hintaeroja. Levyt, joilla on positiivinen toleranssi, ja paineastialevyt, jotka vaativat arkkikohtaista rikkomatonta testausta, ovat kalliimpia kuin tavalliset teollisuuslevyt.
3. Jatkokäsittelypalvelut: Perushinta on NO.1 peittauspinnalle. Toissijainen prosessointi, kuten CNC-tasoitus, leikkaus, laserleikkaus, hiekkapuhallus/langanveto jne., aiheuttaa ylimääräisiä käsittelymaksuja prosessia kohti, mikä lopulta nostaa lopullista ostohintaa.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
Hanyu Jingu, High-tech Zone, Jinan City, Shandongin maakunta, Kiina
-
Puh
-
Sähköposti
Jos sinulla on kysyttävää hiiliteräksestä, ruostumattomasta teräksestä, galvanoidusta teräksestä tai hinnastosta, jätä meille sähköpostisi, niin otamme sinuun yhteyttä 24 tunnin kuluessa.


Uutissuositukset